noticias
Proceso de fabricación de bolas de acero forjado
Proceso de fabricación de bolas de acero forjadas: qué determina el rendimiento en un molino de molienda
En el procesamiento de minerales, una bola de molienda se consume gradualmente, pero su calidad influye cada día en todo el circuito. Una bola que pierde dureza con demasiada rapidez puede aumentar el consumo de medios de molienda. Una que sea excesivamente dura sin suficiente tenacidad puede agrietarse o desprender escamas bajo impactos repetidos. Una mala uniformidad dimensional también puede afectar el comportamiento de la carga dentro del molino. Por esta razón, el proceso de fabricación de bolas de acero forjadas no consiste simplemente en dar forma esférica al acero caliente. Es una secuencia controlada de selección de materiales, deformación, enfriamiento, tratamiento térmico y verificación, diseñada en función de las condiciones de una aplicación de molienda específica.
El equilibrio adecuado depende de más factores que el diámetro nominal. La competencia del mineral, el tipo de molino, el tamaño de alimentación, la química de la pulpa, la etapa de molienda, la finura objetivo y el entorno de impacto influyen en lo que los medios deben soportar. En la molienda gruesa, la resistencia al impacto puede ser el factor limitante. En la molienda más fina, el comportamiento al desgaste y una dureza estable pueden tener mayor importancia. Comprender cómo se fabrica una bola ayuda a los equipos de planta a evaluar a los proveedores más allá de una cotización o de una única lectura de dureza.
El proceso comienza con la composición química del acero, no con la forja
La forja no puede corregir una materia prima inadecuada. El punto de partida normalmente es una barra de acero cualificada, con composición química controlada, integridad interna y un número de colada trazable. Los fabricantes de medios de molienda pueden utilizar grados de aleación y alto carbono como B2, B3, B4, B6, 65Mn, 60Mn, 40Cr, 42CrMo, C1090 o 45#, según las condiciones operativas y el perfil de propiedades requerido. Estas denominaciones no deben considerarse intercambiables: su contenido de aleación, templabilidad y respuesta al tratamiento térmico son diferentes.
Para un intervalo de material especificado, el carbono puede controlarse entre 0.70–0.85%, el silicio entre 0.17–0.37%, el manganeso entre 0.70–1.00% y el cromo entre 0.4–0.6%, mientras que el fósforo y el azufre se limitan a un máximo de 0.035% cada uno. Estas cifras solo son significativas cuando están vinculadas al grado acordado y a la documentación de inspección. Un comprador debe solicitar la especificación química real del material seleccionado, en lugar de asumir que un análisis se aplica a toda la gama de un fabricante.
Los bajos niveles de fósforo y azufre son especialmente relevantes porque pueden afectar negativamente la tenacidad y el comportamiento en trabajo en caliente cuando no se controlan adecuadamente. Igualmente importante es la uniformidad de las barras de acero. La segregación, las inclusiones, la descarburación o los defectos internos en la materia prima pueden convertirse en riesgos de rendimiento después de la forja y el tratamiento térmico. Por ello, los fabricantes experimentados inspeccionan el acero entrante y mantienen la trazabilidad entre las coladas de materia prima y los lotes de producción terminados.
El calentamiento y la forja de precisión crean la base de la bola
Después de cortar las barras en tochos, estos se calientan al intervalo de temperatura de forja adecuado. El control de temperatura es importante en ambos extremos de la ventana. Un calentamiento insuficiente aumenta las cargas de conformado y puede dejar una deformación incompleta. Un calentamiento excesivo conlleva riesgos de crecimiento de grano, oxidación y daño superficial. El objetivo es obtener un tocho lo suficientemente caliente para fluir adecuadamente, pero sin sobrecalentarlo hasta el punto de dificultar el control de sus propiedades mecánicas posteriores.
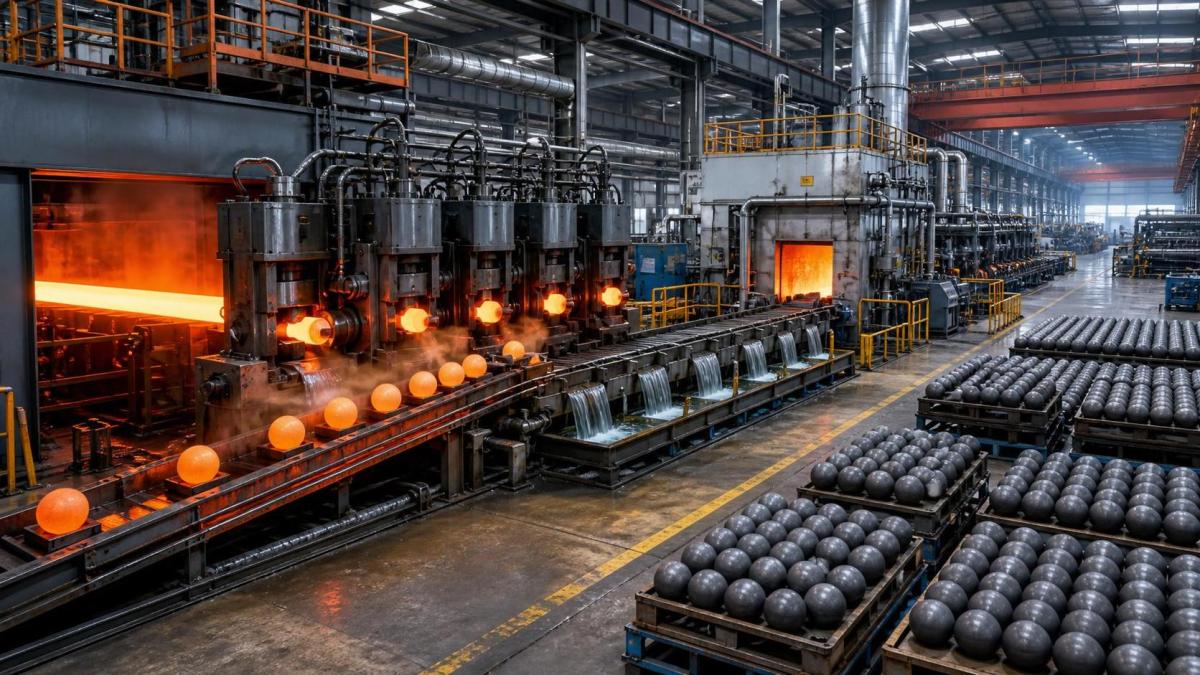
El tocho calentado se conforma después mediante laminación o forja con martillo, según la configuración de la línea y el tamaño de la bola. Una deformación adecuada refina la estructura granular interna y ayuda a cerrar pequeñas discontinuidades dentro del acero. Esta es una de las razones por las que los medios forjados se seleccionan comúnmente para aplicaciones de alto impacto: la ruta de fabricación puede producir una estructura densa y continua, en lugar de limitarse a formar un exterior redondo.
La redondez, la tolerancia de diámetro y la eliminación de rebabas no son detalles estéticos. Una bola irregular puede contribuir a una dinámica desigual del molino y dificultar una carga fiable de medios. Los tamaños disponibles típicos pueden oscilar entre Φ20 mm y Φ150 mm, pero el diámetro es solo un punto de partida. Una bola de 20 mm y una de 150 mm no se enfrían a la misma velocidad, por lo que los ciclos de forja y térmicos deben adaptarse al tamaño de sección si se espera un endurecimiento uniforme en toda la sección.
El tratamiento térmico es donde deben conciliarse la dureza y la tenacidad
La etapa más determinante del proceso de fabricación de bolas de acero forjadas suele ser el tratamiento térmico. Las bolas forjadas se recalientan para la austenización, se templan bajo condiciones controladas y se revenían para reducir la fragilidad conservando la resistencia al desgaste deseada. Las temperaturas exactas, los tiempos de mantenimiento, el medio de temple, la agitación y el ciclo de revenido constituyen conocimientos de proceso que deben corresponder al grado de acero y al diámetro de la bola.
El temple crea una estructura de transformación dura cerca de la superficie y, cuando la templabilidad es suficiente, también hacia el núcleo. Sin embargo, una alta dureza superficial por sí sola no demuestra que una bola haya sido bien tratada. Si la velocidad de enfriamiento es demasiado agresiva, la tensión térmica puede generar riesgo de agrietamiento. Si es demasiado lenta o no uniforme, el núcleo y la superficie pueden desarrollar un gradiente de dureza excesivo. El revenido proporciona el equilibrio correctivo: mejora la tenacidad y estabiliza la estructura después del temple, aunque un revenido excesivamente agresivo puede reducir la vida útil frente al desgaste.
Para una especificación de producto definida, pueden solicitarse una dureza superficial superior a 60 HRC y una tenacidad al impacto de al menos 12 J/cm². Estos valores deben interpretarse conjuntamente, no por separado. La dureza favorece la resistencia a la abrasión; la tenacidad ayuda a la bola a soportar colisiones repetidas con el mineral, los revestimientos y otros medios. Una bola con un valor elevado en una prueba, pero con un deficiente equilibrio estructural, puede no ofrecer un rendimiento estable del molino.
La inspección debe seguir los riesgos de fabricación
Un plan útil de control de calidad examina los puntos donde puede iniciarse una falla. Las verificaciones del material entrante abordan la composición química y el estado de las barras. Durante la producción, el seguimiento del calentamiento, la temperatura de forja, la geometría de la bola y la práctica de enfriamiento ayuda a prevenir variaciones antes de que alcancen la etapa final. La inspección final puede incluir controles dimensionales, medición de dureza superficial, ensayos de impacto, examen metalográfico cuando sea necesario y muestreo para detectar defectos internos.
Los compradores deben aclarar cómo se seleccionan las muestras y qué representa un informe de ensayo. Un informe de una sola muestra no describe necesariamente cada bola de un envío, salvo que estén claros la definición del lote, el plan de muestreo y el sistema de trazabilidad. Para proyectos con requisitos estrictos de calidad o documentación, es razonable acordar de antemano la norma de inspección aplicable, los criterios de aceptación, la frecuencia de ensayo y si se necesita verificación de terceros, como SGS. ISO 9001, ISO 14001 e ISO 45001 también pueden ser relevantes para la evaluación de proveedores, pero el alcance y la validez vigente de los certificados siempre deben confirmarse directamente.
La apariencia superficial también merece atención práctica. Las pequeñas marcas de manipulación son diferentes de las grietas visibles, los pliegues profundos, la cascarilla excesiva o una falta de redondez severa. En servicio, los defectos pueden convertirse en puntos de inicio de rotura. Una planta que experimente una pérdida inexplicable de bolas debe conservar las muestras fallidas, registrar su ubicación en el circuito y comparar los patrones de fractura con el lote del producto y las condiciones operativas del molino. La causa puede estar en los medios, pero también puede implicar una sobrecarga, el estado de los revestimientos, una alimentación sobredimensionada o una distribución inadecuada de tamaños de bola.
Seleccionar medios implica adaptar la bola al servicio
Es tentador especificar la bola más dura disponible para cada molino. Rara vez es el mejor método. La minería de oro y la extracción primaria de minerales pueden exponer los medios a impactos intensos, lo que hace que la resistencia a la fractura sea fundamental para la decisión. La molienda de cemento y materiales de construcción puede priorizar un desgaste predecible y la conservación del tamaño. La molienda de carbón en centrales eléctricas, el procesamiento químico y las aplicaciones de maquinaria pueden plantear otras consideraciones, entre ellas la sensibilidad a la contaminación, la corrosión, la temperatura de operación o el control requerido del tamaño de partícula.
La mezcla de tamaños debe evaluarse como una carga, no como una compra de producto aislada. Las bolas más grandes transfieren más energía de impacto y generalmente se utilizan cuando deben romperse partículas gruesas. Las bolas más pequeñas proporcionan más puntos de contacto y pueden favorecer la molienda fina, pero pueden ser ineficaces si se introducen demasiado pronto en una alimentación gruesa. El diámetro y la velocidad del molino, el perfil de los revestimientos, la dureza del mineral, el tamaño máximo de alimentación y la carga circulante influyen en la distribución adecuada. Un proveedor que solicita estos detalles operativos normalmente intenta evitar una recomendación superficial.
Al comparar ofertas, concéntrese en la cuestión operativa total: tasa de consumo, comportamiento de rotura, vida útil de desgaste, uniformidad de tamaño, disponibilidad de informes, embalaje, fiabilidad del envío y respuesta técnica cuando cambian las condiciones. El precio unitario es visible en la etapa de compra; el comportamiento de los medios solo se hace visible después de que las bolas entran en el molino.
Del control de producción al soporte en el sitio minero
Shandong Jinchi New Material Technology Co., Ltd. es una empresa de alta tecnología centrada en la investigación, el desarrollo, la producción y la venta de medios de molienda, incluidas bolas de acero para molienda, barras de acero y cylpebs, con servicios técnicos de apoyo para la industria minera. Su gama de productos abarca múltiples opciones de materiales y diámetros de Φ20 mm a Φ150 mm, lo que permite considerar la selección de material y tamaño junto con la exigencia de molienda, en lugar de tratarla como una solución de un solo grado.
Para los operadores que evalúan un posible programa de suministro, la conversación relevante no se limita a la dureza nominal. Debe abarcar los controles de materias primas, la capacidad de producción automatizada, la uniformidad del tratamiento térmico, los registros de ensayos de laboratorio, la trazabilidad de lotes y la ruta práctica desde la fábrica hasta el sitio. Con instalaciones de producción situadas cerca de la infraestructura logística de Qingdao, la planificación de envíos puede incorporarse a la conversación sobre el suministro, especialmente cuando los clientes necesitan coordinar el inventario de medios con los horarios de los buques y las ventanas de mantenimiento del molino.
Cuando un proyecto requiere un punto de partida documentado para la selección de materiales, la gama de tamaños y los controles de producción, la gama de bolas de acero forjadas puede revisarse frente a las exigencias reales del molino. El siguiente paso más productivo es proporcionar al proveedor el tipo de molino, el tamaño de bola utilizado actualmente, las características del mineral, el problema de desgaste o rotura observado, el consumo mensual y cualquier requisito de inspección. Esa información convierte una especificación general de medios en una decisión que puede evaluarse frente a condiciones operativas reales.
Publicaciones relacionadas
Mensaje en línea
Obtenga cotizaciones en tiempo real
¿Interesado? Deje sus datos de contacto.