Cómo las bolas de acero forjadas HRC 60 equilibran dureza, tenacidad y vida útil al desgaste
Un molino puede mostrar un rendimiento aceptable mientras el consumo de medios de molienda aumenta silenciosamente: salen más bolas de tamaño inferior con la pulpa, aparecen piezas rotas durante las inspecciones y la carga ya no transfiere la energía de impacto de forma tan predecible como se esperaba. En esta situación, un valor nominal de dureza por sí solo no basta para explicar el rendimiento. Las bolas de acero forjado HRC 60 funcionan bien solo cuando esa dureza superficial está respaldada por un interior tenaz y estructuralmente sólido, así como por un perfil de tratamiento térmico adecuado para el diámetro de la bola y las condiciones de trabajo del molino.
El criterio práctico es sencillo: HRC 60 debe considerarse un objetivo de resistencia al desgaste, no un veredicto completo sobre la calidad. Una bola excesivamente dura cerca de la superficie puede resistir la abrasión, pero agrietarse bajo impactos repetidos. Una bola con buena tenacidad pero dureza insuficiente puede permanecer intacta mientras se desgasta demasiado rápido. El equilibrio útil proviene de la química, la calidad de forja, el temple controlado y el revenido trabajando conjuntamente.
Por qué HRC 60 es un punto de equilibrio y no una garantía única de rendimiento
La fragmentación de roca dentro de un molino de bolas o un molino SAG somete los medios de molienda a varias cargas simultáneamente. Las bolas chocan con el mineral, los revestimientos y otras bolas; se deslizan y ruedan entre partículas abrasivas; y experimentan tensiones cíclicas durante toda su vida útil. Cada mecanismo exige algo diferente al material.
- La dureza superficial limita el desgaste abrasivo y ayuda a la bola a conservar su diámetro útil durante más tiempo.
- La tenacidad al impacto ayuda a la bola a absorber la energía de colisión sin desconcharse, agrietarse ni sufrir roturas catastróficas.
- La resistencia y dureza del núcleo mantienen la integridad a medida que la capa exterior se desgasta gradualmente.
- La uniformidad microestructural reduce la posibilidad de que una zona localizada dura o frágil se convierta en el origen de una grieta.
HRC es una medición de dureza Rockwell C tomada en una ubicación definida. Por sí sola, no muestra la distribución de dureza desde la superficie hasta el centro, el control de inclusiones no metálicas, el nivel de austenita retenida ni la presencia de defectos de forja. Por lo tanto, las evaluaciones técnicas deben preguntar no solo si un punto de ensayo supera los 60 HRC, sino también cómo se logró el resultado y si es repetible en toda la gama de tamaños suministrada.
El sistema de materiales detrás de los medios de molienda duraderos
La selección de aleación establece el rango dentro del cual el tratamiento térmico puede crear una estructura dura y duradera. Los aceros de medio y alto carbono utilizados para medios forjados pueden incluir grados como B2, B3, 60Mn, 65Mn, 40Cr, 42CrMo y composiciones relacionadas. La elección adecuada depende del tamaño de la bola, la abrasividad del mineral, la velocidad del molino, la severidad del impacto y de si la aplicación corresponde a molienda primaria o a una etapa de molienda más fina.
En un acero aleado diseñado para bolas de molienda endurecidas, el carbono proporciona templabilidad y dureza martensítica después del temple. El manganeso favorece la templabilidad y la resistencia, mientras que el cromo puede mejorar el endurecimiento en toda la sección y la resistencia al desgaste. El silicio también contribuye a la resistencia dentro de límites controlados. El fósforo y el azufre requieren un control estricto, ya que niveles elevados pueden reducir la tenacidad y aumentar la susceptibilidad a defectos bajo cargas de impacto.
Un rango técnico representativo para ciertos grados de bolas forjadas puede incluir carbono de 0.70–0.85%, manganeso de 0.70–1.00%, silicio de 0.17–0.37% y cromo de 0.4–0.6%, con fósforo y azufre controlados cada uno a 0.035% o menos. Estos valores nunca deben utilizarse como sustituto de un certificado de laminación específico del grado. Los diferentes grados se diseñan intencionadamente en torno a distintas combinaciones de profundidad de dureza, tenacidad y respuesta de fabricación.
La forja es importante antes de que la bola llegue al tratamiento térmico
La forja es más que una forma de fabricar un producto redondo. Una deformación adecuada refina la estructura de la materia prima fundida o laminada, consolida discontinuidades internas y favorece un flujo de grano más uniforme. Este refinamiento estructural es importante porque el tratamiento térmico no puede compensar de manera fiable los defectos importantes ya presentes en la pieza forjada en bruto.
Los problemas suelen comenzar cuando el calentamiento es desigual, la reducción de forja es insuficiente o una bola se conforma con un control dimensional deficiente. Los vacíos internos, las superficies descarburadas, los pliegues y el crecimiento anormal del grano pueden perjudicar la vida útil frente al desgaste. Una superficie muy dura puede ocultar estas debilidades hasta que la bola entra en una sección de alto impacto de la carga del molino.
Para los evaluadores, las inspecciones visuales tienen valor, pero no son suficientes. Las costuras superficiales, abolladuras o defectos evidentes de cascarilla deben rechazarse en una etapa temprana, mientras que la trazabilidad del lote debe vincular las bolas terminadas con los registros de materia prima y proceso. El diámetro y la redondez también merecen atención: una gran variación dimensional puede afectar el comportamiento de la carga y hacer que las comparaciones de consumo sean menos significativas.
El tratamiento térmico crea la relación de compromiso entre dureza y tenacidad
El desafío técnico clave es producir una capa dura resistente al desgaste sin dejar la bola demasiado frágil para soportar impactos. Esto generalmente se gestiona mediante austenitización, temple y revenido controlados. La temperatura, el tiempo de mantenimiento, el medio de temple, el tiempo de transferencia y el ciclo de revenido deben adaptarse al grado de aleación y al diámetro de la bola.
El temple transforma el acero calentado adecuadamente hacia una estructura martensítica dura. Si el enfriamiento es demasiado lento, la bola puede no alcanzar la dureza requerida o desarrollar un núcleo blando que se desgaste prematuramente después de consumirse la superficie. Si el enfriamiento es demasiado severo o está mal controlado, la tensión térmica puede resultar excesiva, aumentando el riesgo de grietas de temple y comportamiento frágil. El revenido posteriormente alivia las tensiones y ajusta la microestructura para que la bola conserve una tenacidad útil.
Esto explica por qué el mismo objetivo de superficie puede producir resultados de servicio muy diferentes. Una bola de 25 mm y una de 125 mm no se enfrían a la misma velocidad. Los tamaños mayores exigen mayor atención a la templabilidad y al gradiente de dureza desde la capa exterior hasta el centro. Un proveedor debe poder definir la ruta de tratamiento térmico calificada por grupo de tamaño, en lugar de asumir que un solo programa es igualmente adecuado para todos los diámetros.
Qué debe mostrar un perfil de dureza significativo
Una dureza superficial superior a 60 HRC puede ser adecuada para condiciones de molienda abrasiva, pero la evaluación debe continuar más allá de la medición exterior. El patrón deseado es generalmente una superficie endurecida uniforme y un núcleo con suficiente resistencia y tenacidad para respaldarla. Una transición abrupta de una capa extremadamente dura a un interior blando o frágil puede favorecer el agrietamiento de la capa exterior o la rotura a medida que la bola se desgasta.
Cuando las especificaciones del producto indican una tenacidad al impacto de al menos 12 J/cm² junto con una dureza superficial superior a 60 HRC, ambas propiedades deben interpretarse conjuntamente. La cifra de tenacidad no elimina la necesidad de verificar las condiciones de ensayo, pero indica que la resistencia al impacto se considera junto con la resistencia al desgaste en lugar de tratarse como un aspecto secundario.
Cómo evaluar una bola propuesta para el molino real
Comience por el mecanismo de fallo, no por el nombre del grado. Una pérdida excesiva y uniforme de diámetro apunta a un problema de abrasión y puede justificar una mayor dureza o una aleación más resistente al desgaste. Las bolas rotas, las grietas radiales o los fragmentos apuntan a la tenacidad, la calidad de forja, las tensiones del tratamiento térmico o condiciones de impacto inesperadamente severas. El aplanamiento o la deformación rápida pueden indicar dureza insuficiente, microestructura inadecuada o un problema de control del proceso.
A continuación, separe las variables operativas de las variables de los medios de molienda. Los cambios en el tamaño de alimentación, la competencia del mineral, la densidad de la pulpa, la velocidad del molino, el estado de los revestimientos y el nivel de carga de bolas pueden modificar el rendimiento aparente de una bola. Comparar los medios únicamente por los kilogramos consumidos sin registrar estas condiciones puede llevar a una decisión engañosa.
- Defina los tamaños de bola utilizados y la zona del molino en la que se espera que funcione cada tamaño.
- Documente el patrón de desgaste predominante: abrasión uniforme, picaduras, desconchado, agrietamiento o rotura.
- Revise los registros de composición química y propiedades mecánicas del lote de producción correspondiente.
- Confirme la dureza superficial y solicite evidencia de la uniformidad de dureza a través de la sección para diámetros mayores.
- Inspeccione una cantidad representativa de bolas usadas en lugar de depender únicamente de unas pocas piezas recuperadas.
- Evalúe el consumo durante períodos operativos estables, no frente a cambios no relacionados en las condiciones del mineral o del molino.
Cuando una especificación requiere una amplia gama de tamaños —de 20 mm a 150 mm, por ejemplo—, el plan de calificación no debe asumir un comportamiento idéntico en todo ese rango. Las bolas pequeñas pueden endurecerse más fácilmente, pero pueden volverse frágiles si el proceso es demasiado agresivo. Las bolas grandes requieren una templabilidad adecuada de la aleación y un enfriamiento controlado para evitar un centro de bajo rendimiento.
Dónde encaja una opción forjada
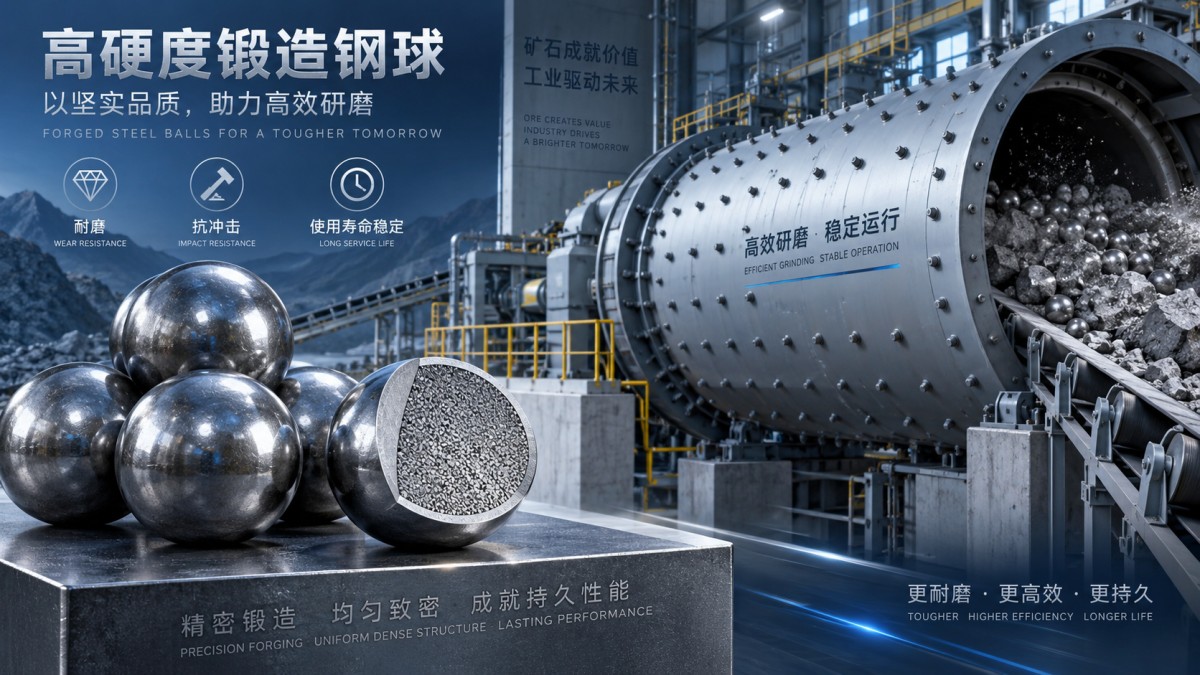
Para aplicaciones que requieren una combinación de resistencia al impacto y control de la abrasión, unabola de acero forjado puede evaluarse según los mismos criterios basados en evidencia: química del grado, tratamiento térmico específico por tamaño, perfil de dureza, datos de propiedades de impacto y registros de inspección trazables. Las familias de materiales disponibles, como B2, B3, 65Mn, 60Mn, 40Cr y 42CrMo, deben seleccionarse para el ciclo de trabajo en lugar de clasificarse por un único valor de dureza.
Por lo tanto, una especificación HRC 60 técnicamente sólida plantea una pregunta más útil que «¿La bola es lo suficientemente dura?». Pregunta si la dureza se mantiene estable, si el interior respalda la superficie endurecida y si la bola puede sobrevivir al entorno real de colisiones el tiempo suficiente para que su resistencia al desgaste aporte valor. Ese es el equilibrio que reduce las roturas evitables sin sacrificar la eficiencia de molienda.
Publicaciones relacionadas
- ▶ Cómo las bolas de acero forjadas HRC 60 equilibran dureza, tenacidad y vida útil al desgaste
- ▶ Desarrollo de soluciones de medios de molienda según la dureza del mineral, el tipo de molino y el coste
- ▶ Dónde las bolas de molienda con bajo contenido de cromo aportan valor en operaciones de molienda de bajo impacto
Mensaje en línea
Obtenga cotizaciones en tiempo real
¿Interesado? Deje sus datos de contacto.