Bolas de acero laminadas en caliente: comprensión del proceso detrás de su resistencia al impacto
La resistencia al impacto de las bolas de acero laminadas en caliente proviene de un equilibrio controlado entre deformación, composición química y tratamiento térmico. Una bola de molienda debe resistir golpes repetidos contra el mineral, los revestimientos y otras bolas sin agrietarse, al tiempo que mantiene una superficie de trabajo dura que no se desgaste demasiado rápido. Una alta dureza por sí sola no es suficiente: una bola excesivamente frágil puede romperse o descascarillarse bajo impacto, y una bola muy tenaz pero blanda puede perder diámetro rápidamente y reducir la eficiencia de molienda.
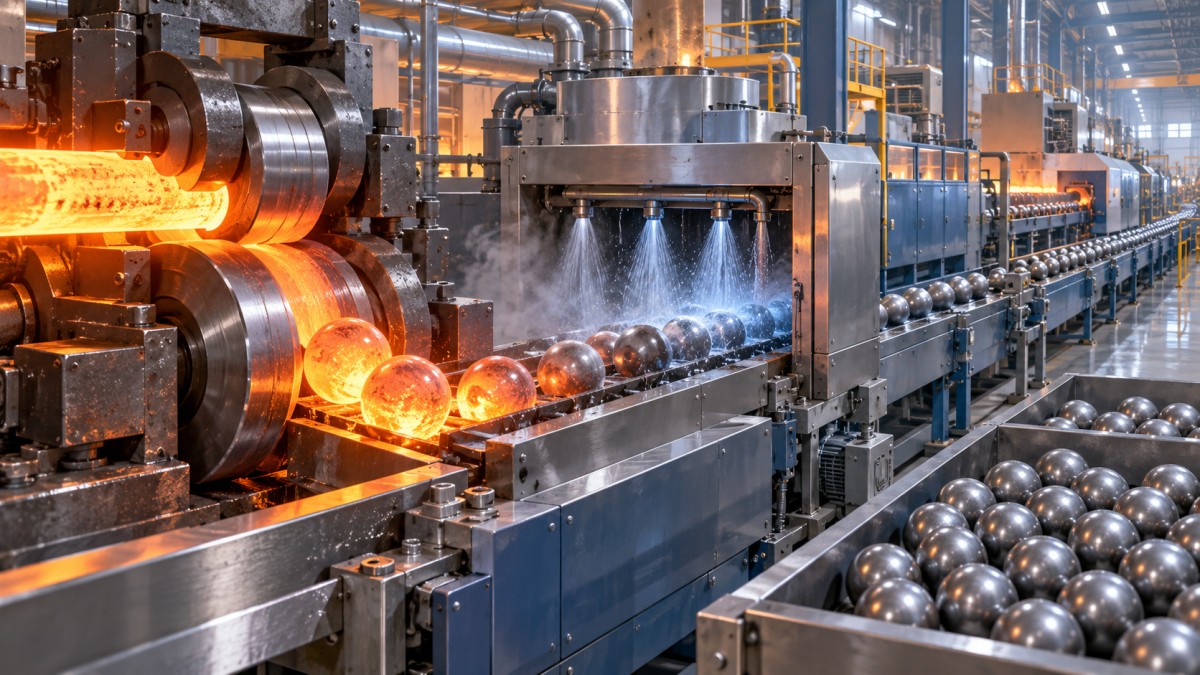
La laminación en caliente contribuye a este equilibrio antes de que comience la etapa final de tratamiento térmico. La barra de acero se calienta hasta un rango de temperatura plástica y pasa por canales de laminación especialmente conformados. A medida que avanza el tocho, los canales forman progresivamente el perfil redondo, separan la bola de la barra y refinan su superficie. La deformación es rápida y continua, lo que distingue a las bolas laminadas en caliente de las bolas conformadas mediante operaciones de forja más lentas o fundidas directamente en moldes.
Por qué la laminación afecta la resistencia a impactos repetidos
Cuando el acero se trabaja en caliente, se modifica la estructura original de fundición. La laminación descompone parte del patrón de grano grueso de colada y alarga o redistribuye las inclusiones en la dirección de la deformación. Con un control adecuado de la temperatura y la reducción, la recristalización produce una estructura de grano más fina y uniforme. Los granos finos generalmente mejoran la capacidad del acero para absorber energía de impacto, porque la iniciación y el crecimiento de grietas encuentran más límites de grano.
Esto no significa que todas las bolas laminadas tengan automáticamente una tenacidad superior. El resultado depende de que la deformación ocurra dentro de una ventana de temperatura adecuada. Si el acero se lamina a una temperatura demasiado baja, pueden desarrollarse una fuerza de laminación excesiva, desgarros superficiales o tensiones internas. Si permanece demasiado caliente durante demasiado tiempo, el crecimiento del grano puede reducir los beneficios de la deformación. La temperatura en el núcleo de la bola también es importante, especialmente para diámetros mayores, porque la superficie se enfría mucho más rápido que el centro.
Las bolas de acero laminadas en caliente también se benefician de una forma densa producida bajo fuerza de compresión. Los vacíos internos, las discontinuidades relacionadas con la contracción y las zonas débiles son más preocupantes en la molienda de alto impacto que una pequeña marca superficial estética. La compresión durante el conformado puede cerrar algunas discontinuidades en el material de partida, pero no puede corregir de forma fiable defectos graves de la materia prima. La limpieza del acero, el control de la segregación y la calidad de las barras siguen siendo parte de la base del rendimiento.
La secuencia desde la barra hasta la bola de molienda
El proceso habitual comienza con la selección de barras de acero aleado y la preparación de corte o alimentación. El contenido de carbono y de aleación se selecciona para proporcionar la templabilidad, resistencia al desgaste y tenacidad del núcleo requeridas. Los grados ricos en carbono pueden desarrollar una superficie martensítica dura después del temple, mientras que el manganeso, el cromo y otros elementos de aleación influyen en la templabilidad y el comportamiento de transformación. El fósforo y el azufre requieren un control estricto, ya que niveles excesivos pueden reducir la tenacidad o crear vías débiles para el agrietamiento.
La barra se recalienta uniformemente antes de entrar en el tren de laminación. El calentamiento desigual es una fuente oculta de variación: una sección más fría resiste la deformación, mientras que una sección sobrecalentada puede desarrollar cascarilla excesiva o granos gruesos. Los canales de laminación conforman después la barra calentada mediante pasadas sucesivas. La alineación adecuada es importante porque una bola descentrada puede presentar una línea de partición irregular, un diámetro desigual o una distorsión local que modifica la forma en que contacta con la carga del molino.
Después de la laminación y la separación, la bola pasa por un enfriamiento controlado o directamente a una ruta de tratamiento térmico. La transformación durante el enfriamiento determina la relación final entre la zona exterior dura y el interior más tenaz. Para trabajos de alto impacto, el resultado deseado suele ser una superficie dura y resistente al desgaste, respaldada por un núcleo capaz de absorber impactos en lugar de fracturarse bruscamente.
El tratamiento térmico completa el equilibrio mecánico
La laminación crea la forma y mejora la uniformidad estructural, pero el tratamiento térmico establece gran parte de la dureza final y del comportamiento frente al impacto. En una ruta típica, las bolas se austenitizan, se templan y se revenen. La austenitización disuelve suficiente carbono y elementos de aleación en la matriz de acero para permitir el endurecimiento. El temple forma entonces una estructura transformada dura cerca de la superficie, siempre que el enfriamiento sea suficientemente rápido para el grado de acero y el tamaño de bola seleccionados.
El temple debe ajustarse al diámetro. Una bola de 20 mm puede enfriarse a través de su sección mucho más rápidamente que una bola de 120 mm o 150 mm. Aplicar la misma práctica de enfriamiento sin ajustes puede producir diferentes estructuras de núcleo. La bola más pequeña puede endurecerse profundamente, mientras que la bola más grande puede conservar un centro más blando. Un núcleo más blando no es automáticamente un defecto; puede contribuir a la tenacidad al impacto. Los problemas surgen cuando el gradiente de dureza no está controlado, cuando la superficie es frágil o cuando el núcleo no tiene suficiente resistencia para soportar la capa endurecida.
El revenido alivia las tensiones de temple y ajusta la microestructura final. Omitir o controlar insuficientemente esta etapa puede dejar una bola con alta dureza superficial pero poca resistencia a impactos repetidos. Por otro lado, un revenido excesivo puede reducir la resistencia al desgaste. El equilibrio requerido cambia según las condiciones del molino: una alimentación gruesa, gran altura de caída, mineral duro y baja amortiguación de la pulpa imponen una exigencia de impacto más severa que la remolienda fina en un molino con una carga densa.
Los valores de dureza necesitan contexto
Un resultado de dureza superficial es útil, pero solo es una parte de la evaluación. Una lectura superior a 60 HRC puede indicar una superficie con buena resistencia al desgaste para un grado y una ruta de tratamiento adecuados, pero no muestra si la bola tiene una capa afectada por el calor frágil, un núcleo sano o una descarburación excesiva. Una superficie descarburada puede presentar un aspecto diferente de la condición endurecida prevista y desgastarse más rápidamente, incluso cuando un único punto de prueba parece aceptable.
Los resultados de tenacidad al impacto también deben interpretarse teniendo en cuenta la ubicación de la prueba, la orientación de la probeta y la condición de tratamiento térmico. Un valor de impacto informado no puede considerarse una predicción universal de la vida útil en el molino. Los medios de molienda experimentan contacto cíclico y multidireccional, en lugar de un único golpe de laboratorio. Aun así, las pruebas de dureza e impacto en conjunto son mucho más informativas que cualquiera de los dos valores por separado, especialmente cuando están respaldadas por examen metalográfico y mediciones de dureza en sección.
La apariencia superficial puede ser engañosa
Una superficie esférica lisa es deseable, pero la inspección visual por sí sola no determina la resistencia al impacto. La cascarilla de laminación, pequeñas variaciones de color y una línea de partición visible pueden aparecer sin indicar un problema estructural grave. Por el contrario, las grietas radiales finas alrededor del ecuador, las costuras profundas o las picaduras localizadas repetidas merecen una investigación más detallada porque pueden actuar como concentradores de tensión durante la operación del molino.
El diámetro y la redondez también afectan el rendimiento de formas menos evidentes. Una bola que está significativamente fuera de redondez no distribuye uniformemente la carga de contacto. Los contactos localizados elevan la tensión en puntos determinados y pueden favorecer el daño superficial. La selección del tamaño también es importante: las bolas más grandes aportan más energía de impacto y son adecuadas para alimentación más gruesa, mientras que las bolas más pequeñas proporcionan más puntos de contacto para molienda fina. Elegir un diámetro grande únicamente por su aparente durabilidad puede aumentar el impacto sobre los revestimientos y reducir la eficiencia de rotura de partículas finas.
Comparación entre medios laminados en caliente y forjados
La laminación en caliente y la forja pueden producir medios de molienda duraderos cuando el grado de acero, el control de la deformación y el tratamiento térmico son adecuados para el entorno de servicio. Por lo tanto, la denominación del método de fabricación no debe sustituir la evidencia del proceso. La comparación debe centrarse en el rango dimensional, el perfil de dureza, el rendimiento al impacto, la integridad interna y las condiciones previstas del mineral y del molino.
Por ejemplo, unabola de acero forjada fabricada con grados de acero al carbono y aleado como B2, B3, 60Mn, 65Mn o 40Cr puede evaluarse utilizando las mismas preguntas fundamentales: si el material es limpio y uniforme, si el núcleo soporta la superficie endurecida y si el diámetro seleccionado se ajusta al servicio. El método de conformado cambia la trayectoria de deformación, pero no elimina la necesidad de verificar la consistencia del tratamiento térmico en toda la sección de la bola.
Los registros técnicos más útiles conectan la composición química del material, el diámetro de la bola, la ruta de tratamiento térmico, la dureza superficial y los datos de ensayo de impacto del mismo lote de producción. Cuando estos elementos se revisan conjuntamente, la resistencia de las bolas de acero laminadas en caliente resulta más fácil de interpretar como un resultado de ingeniería, en lugar de un único valor de dureza.
Publicaciones relacionadas
- ▶ Bolas de acero laminadas en caliente: comprensión del proceso detrás de su resistencia al impacto
- ▶ Cómo evaluar a un fabricante de barras de acero para molienda en China antes de realizar un pedido
- ▶ Por qué las bolas de acero laminadas en caliente para minería reducen las roturas en circuitos de molinos SAG y de bolas
Mensaje en línea
Obtenga cotizaciones en tiempo real
¿Interesado? Deje sus datos de contacto.