Bolas de acero forjadas y laminadas en caliente: diferencias de proceso que afectan la vida útil
Las bolas de acero forjadas y laminadas en caliente se evalúan ampliamente por su eficiencia de molienda, resistencia al impacto y vida útil total en exigentes operaciones mineras.
Para los evaluadores técnicos, la diferencia clave no es simplemente la denominación del producto, sino cómo los parámetros de forjado, laminación, calentamiento, temple y revenido configuran la estructura interna y la dureza superficial.
Una bola puede cumplir una especificación de dureza nominal y, aun así, fallar prematuramente por descascarillado, deformación, agrietamiento o desgaste irregular.
Por lo tanto, la evaluación más fiable relaciona la evidencia de fabricación con las características del mineral, las condiciones del molino, el diámetro de las bolas y el mecanismo de desgaste esperado.
Al comparar bolas de acero forjadas y laminadas en caliente, la vida útil debe considerarse como el resultado de un sistema y no como un único valor de laboratorio.
Por qué el control del proceso importa más que el nombre del producto
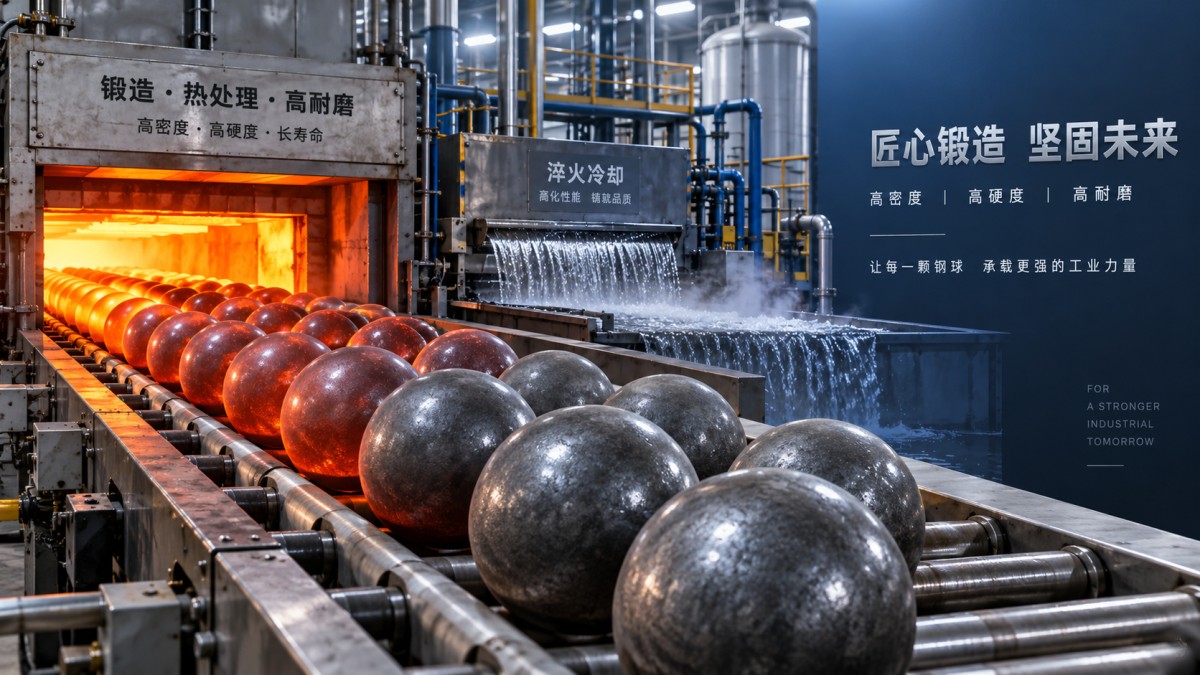
Las bolas de acero forjadas y laminadas en caliente se producen calentando tochos de acero, conformándolos bajo presión, laminándolos en esferas y aplicando un tratamiento térmico controlado.
Cada etapa afecta el flujo de grano, la distribución de carburos, la tensión residual, la profundidad de dureza, la tenacidad al impacto y la capacidad de la bola para resistir impactos repetidos en el molino.
Los evaluadores técnicos deben evitar asumir que todos los productos forjados ofrecen un rendimiento idéntico simplemente porque utilizan grados de acero o diámetros similares.
Distintos proveedores pueden utilizar diferente calidad de tochos, temperaturas de calentamiento, velocidad de laminación, medios de temple, ciclos de revenido y criterios de inspección.
Estas diferencias pueden ser especialmente importantes en molinos SAG, molinos de bolas y circuitos de molienda primaria que procesan mineral abrasivo o de alto impacto.
Un proceso bien controlado crea una superficie dura y resistente al desgaste, al tiempo que conserva suficiente tenacidad en el núcleo para reducir las roturas bajo carga cíclica.
Un proceso inestable puede generar dureza superficial excesiva, profundidad de endurecimiento insuficiente, tensión interna, descarburación o inconsistencia microestructural localizada.
Estos defectos pueden no ser visibles durante la inspección rutinaria de recepción, pero pueden manifestarse después de semanas de operación como un consumo inesperado o fragmentos de bolas.
El forjado y la laminación determinan la densidad interna y el flujo de grano
La etapa de forjado aplica fuerza de compresión que cierra los vacíos internos y mejora la densidad del material antes de que la bola pase a la laminación y al tratamiento térmico posteriores.
Una deformación adecuada refina la estructura de grano del acero y ayuda a crear un flujo de grano más continuo alrededor de la forma esférica.
Esta estructura es valiosa porque los medios de molienda experimentan impactos repetidos del mineral, los revestimientos, otras bolas y la rotación del molino durante la operación.
El material denso con granos refinados generalmente resiste la iniciación de grietas con mayor eficacia que el material que contiene poros, bandas de segregación o inclusiones no metálicas.
La laminación en caliente conforma el tocho calentado en una esfera precisa e influye en la calidad superficial, la consistencia dimensional y la uniformidad de la deformación.
Una presión de laminación insuficiente puede dejar una densidad irregular, mientras que una deformación excesiva o mal controlada puede introducir tensiones residuales antes del temple.
Los equipos técnicos deben preguntar si el fabricante controla de forma constante la temperatura del tocho desde la salida del horno hasta el proceso de laminación.
Si el tocho se enfría de forma desigual antes del conformado, la respuesta de dureza y la microestructura pueden variar en toda la bola, aumentando la variabilidad del desgaste entre lotes.
La tolerancia dimensional también importa porque los medios sobredimensionados o subdimensionados cambian el comportamiento de la carga, la cinética de molienda y la distribución de tamaños de bolas dentro del molino.
El tratamiento térmico tiene la mayor influencia sobre el desgaste y la rotura
El tratamiento térmico suele ser el factor más decisivo en la vida útil de las bolas de acero forjadas y laminadas en caliente.
Después de la laminación, las bolas se calientan a un rango de austenización que prepara el acero para la transformación durante el temple.
La temperatura y el tiempo de mantenimiento correctos dependen de la composición química, el diámetro de la bola, el contenido de aleación, la carga del horno y el perfil de dureza previsto.
Un calentamiento insuficiente puede producir una transformación incompleta y menor resistencia al desgaste, mientras que el sobrecalentamiento puede causar granos gruesos y menor tenacidad al impacto.
El temple debe enfriar la bola con suficiente rapidez para desarrollar una estructura martensítica dura sin crear gradientes térmicos destructivos.
Las bolas de gran diámetro son particularmente exigentes porque sus centros se enfrían más lentamente que sus superficies durante el proceso de temple.
Un proveedor debe demostrar control sobre la temperatura del agua de temple, el caudal, la circulación, la disposición de carga y el tiempo de transferencia del horno al temple.
Un temple inconsistente puede producir una capa exterior muy dura alrededor de un núcleo más blando, aumentando el riesgo de aplanamiento, colapso del núcleo o desgaste anormal.
El revenido sigue al temple para aliviar la tensión residual y equilibrar la dureza con la tenacidad, reduciendo la probabilidad de fractura frágil.
Para los evaluadores, la dureza superficial por sí sola es insuficiente; el gradiente de dureza desde la superficie hasta el núcleo proporciona una mejor indicación de la vida útil de desgaste aprovechable.
Cómo interpretar los resultados de dureza, tenacidad y metalografía
Una alta dureza superficial puede mejorar la resistencia a la abrasión, pero no es automáticamente el mejor resultado para cada circuito de molienda.
Los medios muy duros con tenacidad inadecuada pueden astillarse o fracturarse en aplicaciones de alto impacto, especialmente cuando partículas grandes de alimentación ingresan al molino.
Por el contrario, los medios con excelente tenacidad pero dureza insuficiente pueden desgastarse rápidamente, aumentar las tasas de consumo y modificar la carga de bolas de trabajo.
La evaluación técnica debe considerar la dureza superficial, la dureza del núcleo, la tenacidad al impacto, la microestructura y la austenita retenida como indicadores de rendimiento relacionados.
Para muchas aplicaciones mineras, pueden especificarse valores de dureza superiores a 55 HRC, 58 HRC o 60 HRC según el tamaño de la bola y el servicio.
Sin embargo, el valor requerido debe confirmarse en función de la abrasividad del mineral, la química de la pulpa, el tipo de molino y el modo de falla predominante.
El examen metalográfico puede revelar si la martensita se distribuye uniformemente y si existen estructuras no deseables, grietas o capas descarburadas.
Las pruebas de sección transversal son más significativas que una única lectura superficial porque muestran si el tratamiento térmico penetró adecuadamente en la bola.
Las pruebas de tenacidad al impacto, como valores iguales o superiores a 12 J/cm2 cuando corresponda, ayudan a evaluar la resistencia a la carga repentina y a la propagación de grietas.
Adaptación de la composición química y el diámetro de la bola a las exigencias de molienda
La composición química del acero debe seleccionarse para el entorno operativo en lugar de elegirse únicamente por la dureza nominal o el costo de compra.
Los materiales comunes para medios de molienda incluyen B2, B3, B4, B6, 60Mn, 65Mn, 40Cr, 42CrMo y variantes de acero aleado con alto contenido de carbono.
El carbono proporciona templabilidad y resistencia al desgaste, mientras que el manganeso, el cromo, el boro y otros elementos de aleación influyen en el comportamiento de transformación y la tenacidad.
Las bolas más grandes requieren mayor templabilidad porque sus núcleos son más difíciles de enfriar con suficiente rapidez durante el temple.
La selección del diámetro también afecta el rendimiento de molienda porque los medios más grandes proporcionan mayor energía de impacto, mientras que los medios más pequeños ofrecen más puntos de contacto para la molienda fina.
Las bolas de acero forjadas y laminadas en caliente se suministran habitualmente de 20 mm a 150 mm, lo que permite a los molinos crear una carga adecuada para el tamaño de alimentación.
Para productos de trituración gruesa y servicios de alto impacto, pueden ser apropiados diámetros mayores, siempre que el perfil de tratamiento térmico se mantenga uniforme hasta el núcleo.
Para la molienda fina, los diámetros más pequeños pueden proporcionar un mejor contacto de molienda, pero los operadores deben controlar cuidadosamente el consumo y la eficiencia de clasificación.
Qué deben solicitar los evaluadores técnicos antes de la aprobación
Una evaluación creíble del proveedor debe comenzar con certificados químicos trazables para cada colada de materia prima utilizada en la producción.
La calidad de la materia prima afecta el contenido de inclusiones, la segregación, la templabilidad y la repetibilidad de cada etapa de fabricación posterior.
Los evaluadores deben solicitar descripciones de proceso que abarquen el calentamiento de tochos, los equipos de forjado o laminación, las condiciones de temple, los parámetros de revenido y la identificación de lotes.
Los informes de ensayo a nivel de lote deben incluir la medición del diámetro, la dureza superficial, la dureza del núcleo cuando sea pertinente, la tenacidad al impacto y la inspección visual de defectos.
La verificación independiente puede incluir ensayos destructivos de sección transversal, análisis metalográfico, inspección ultrasónica o uso de prueba bajo condiciones documentadas del molino.
También es útil comparar los datos de desgaste en kilogramos de medios consumidos por tonelada de mineral procesado, no solo el precio de compra por tonelada.
Un producto de menor precio puede generar un mayor costo operativo cuando provoca adiciones frecuentes, cambios en la composición de la carga, paradas del molino o menor capacidad de procesamiento.
Para aplicaciones que requieren una configuración alternativa de medios, las bolas fundidas también pueden evaluarse con los mismos criterios operativos y metalúrgicos.
Elaboración de una comparación práctica de vida útil
La comparación más defendible utiliza una prueba in situ con mineral similar, carga del molino, condición de los revestimientos, horas de operación y distribución de tamaños de bolas similares.
Las pruebas deben medir la tasa de desgaste, la frecuencia de roturas, la retención de tamaño, el rendimiento, el consumo de energía, el tamaño del producto y las observaciones de los operadores.
No se base únicamente en períodos de prueba cortos, ya que algunos defectos del tratamiento térmico se hacen visibles solo después de que se haya desgastado la capa superficial inicial.
El seguimiento de fragmentos de bolas y la retirada de medios fallidos para su examen pueden identificar si la falla se produjo por descascarillado, agrietamiento, deformación o abrasión normal.
Un proveedor con producción automatizada, tratamiento térmico controlado y controles de calidad documentados puede ofrecer un rendimiento más uniforme de lote a lote.
Igualmente importante, el proveedor debe brindar soporte técnico para interpretar los resultados y recomendar la composición química, el diámetro y la dureza ante cambios en las condiciones del mineral.
Para las operaciones mineras, las bolas de acero forjadas y laminadas en caliente adecuadas son aquellas que mantienen un comportamiento de desgaste predecible y preservan la disponibilidad del molino y la eficiencia de molienda.
Conclusión
La vida útil está determinada por el efecto combinado de la composición química del acero, la densidad del forjado, la consistencia de la laminación, la penetración del temple, el equilibrio del revenido y el control de calidad.
Los evaluadores técnicos deben priorizar la capacidad de proceso verificada y la evidencia de rendimiento en sección transversal, en lugar de comparar únicamente la dureza nominal o el precio cotizado.
Cuando los controles de fabricación se ajustan a las exigencias reales de molienda, las bolas de acero forjadas y laminadas en caliente pueden reducir el riesgo de rotura, estabilizar el consumo de medios y mejorar el valor durante el ciclo de vida.
Publicaciones relacionadas
Mensaje en línea
Obtenga cotizaciones en tiempo real
¿Interesado? Deje sus datos de contacto.